Fråga alla som har tillbringat ett helt skift på en produktionslinje vad som frustrerar dem mest, och svaret kommer sällan tillbaka som robotar eller cykeltider. Det är den saknade delen. Ett fästelement, packning eller fäste som redan borde sitta på arbetsstationen men inte kan stoppa hela linjen och skicka en operatör att gå över anläggningen. Kittingprocessen i tillverkningen finns till för att ta bort just den typen av avfall från arbetsdagen.
Efter mer än tio år att ha byggt enhetsladdade metallcontainrar och skräddarsydd logistikutrustning för fabriker, lager och kylkedjeverksamheter, har vi sett kitting lyckas och misslyckas i ungefär lika stor utsträckning. Skillnaden är sällan programvaran. Det är nästan alltid om någon tänkt noga på den fysiska satsen, var den är förberedd och hur den reser till användningsplatsen.
Kitting är praxis att samla varje komponent, fästelement, underenhet och dokumentation som krävs för att slutföra en produktionsenhet eller en arbetsorder, och presentera dem tillsammans i en enda identifierad behållare som levereras till användningsplatsen. Istället för att en operatör går till hyllorna och plockar enskilda delar, kommer ett kit komplett, i rätt mängd, till rätt station, vid rätt tidpunkt.
Definitionen låter enkel, vilket är en del av problemet. Kitting ser inte ut som något annat än att lägga delar i en låda, så det behandlas ofta som en eftertanke och överlämnas till den som har ledig tid. I praktiken är det en kontrollerad, repeterbar process med sin egen stycklista, sina egna identifierare, sin egen plocklogik och sin egen returslinga för tomma behållare. Vi har skrivit tidigare om metallbearbetning och montering i lean produktion , och samma tema återkommer hela tiden: disciplin levererar resultatet, inte behållaren ensam.
De tre orden används omväxlande i möten, och den förvirringen skapar verkliga problem när ett team försöker förbättra en aktivitet samtidigt som de mäter en annan.
| Aktivitet | Syfte | Utgång | Typisk ägare |
|---|---|---|---|
| Kitting | Mata en produktionsenhet eller arbetsorder | Ett komplett set färdigt att konsumera | Förberedelseområde för lager eller kit |
| Buntning | Gruppera föremål för försäljning, frakt eller marknadsföring | Ett säljbart eller fraktbart paket med flera artiklar | Förpackning eller uppfyllelse |
| Montering | Sammanfoga komponenter permanent | En funktionell underenhet eller färdig produkt | Produktionslinje |
Kitting förbereder; monteringskonstruktioner. När en anläggning börjar montera fästelement för en monteringscell har den inte flyttat monteringsarbetet uppströms. Det har flyttat handlingen att hitta och bekräfta delar ut ur cellen så att cellen kan göra vad den var designad för att göra.
Varje anläggning anpassar detaljerna, men en fungerande process följer vanligtvis samma sekvens.
Rätt tillvägagångssätt beror på hur länge produkten står på en station, hur stora delarna är och hur mycket utrymme som finns på linjesidan.
Det är här de flesta kittingprojekt vinner eller förloras. Ett kit är bara så bra som behållaren som bär den, och den behållaren måste uppfylla fyra krav på en gång: hålla delarna utan skador, visa upp dem så att de känns igen på några sekunder, resa säkert mellan områden och fäll ihop eller kapsla när den är tom så att returresan inte slösas bort.
Returbara stålbehållare gör det mesta av detta arbete inom tillverkningen. En hopfällbar stålstol med invändiga avdelare håller tunga bearbetade delar åtskilda, staplar för förvaring och viks för resan tillbaka till satsområdet.
 Euro Foldable Steel Stillage för tillverkningslogistik Hopfällbar, stapelbar stålställning med 800 kg last, halvöppningsbar ytterdörr och avdelare för att hålla ordning på tunga bearbetade delar. Visa produkt →
Trådnätsversioner byter ut lite skydd för synlighet, vilket hjälper när en plockare behöver bekräfta en räkning utan att öppna något.
 Fällbar metalltrådsbehållare BTS-BM01 Hopfällbar staplingsbar nättillsats med 1000 kg last; synligt innehåll hjälper till att bekräfta räkningar samtidigt som det stödjer hantering av lager och industridelar. Visa produkt →
Bilfabriker visar hur långt detta kan gå. Ett kit för en motorlinje är inte en väska med några bultar i; det är ett dedikerat ställ som skyddar en färdig komponent, placerar den för operatören och går tillbaka för nästa cykel. Den typen av utrustning står i centrum för det vi bygger för tillverkare av bildelar , och det är en användbar påminnelse om att kittingbeslut och containerbeslut vanligtvis är samma beslut.
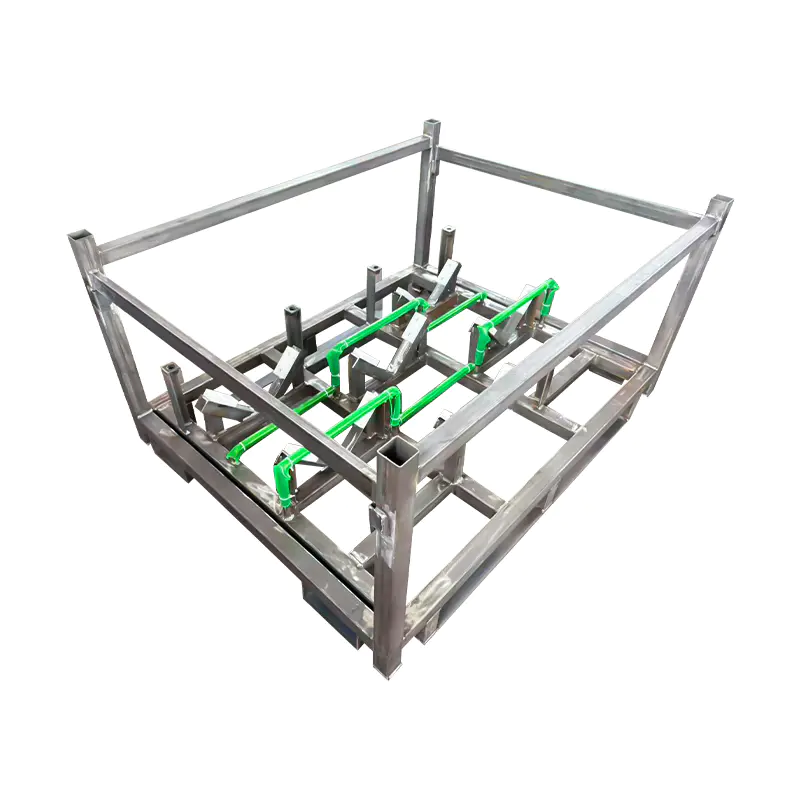 Stapelbart förvaringsställ för fordonsmotorer för tunga komponenter Kraftig staplingsbar ställning med V- och U-formade PVC-lindade fästen för att vagga motorer, plus gaffeltruckkompatibel öppen bas för motorhantering. Visa produkt →
Tre praktiska regler hjälper till vid urvalstillfället. Håll det laddade kitet inom en bekväm skjut- och lyftvikt, och dra den runt en bogserbåt om den inte kan flyttas säkert för hand. Standardisera fotavtrycksstorlekar där du kan, så att ställningar, lastbilar och hyllor fortsätter att fungera när produkterna förändras. Märk slutligen behållaren och satsen, inte bara hyllan, eftersom behållaren reser och hyllan inte.
Mätning håller processen ärlig. Det räcker vanligtvis med en kort uppsättning indikatorer: satsens noggrannhet, satsens förberedelsecykeltid, lagervärde på linjesidan, linjestopp orsakade av lageruttag, returhastighet för containern och operatörens gångavstånd per skift. Dessa siffror, som granskas varje månad, visar om processen mognar eller driver.
Det är också värt att titta på förhållandet mellan kitets förberedelsearbete och linjetiden det sparar. Kitting flyttar arbete uppströms, och poängen är att uppströmsarbete är billigare, snabbare och mer exakt än samma arbete som utförs av en skicklig montör vid en flaskhalsstation.
Kittingprocessen i tillverkningen är inte ett teknikprojekt. Det är en operativ vana som stöds av ren data, pålitliga behållare och en returslinga som ingen behöver påminnas om. Få de tre sakerna rätt och raden slutar fråga var delarna är, vilket är precis vad en välskött anläggning låter som.


Copyright © 2024 Shanghai Betis Logistics Equipment Co., Ltd. All Rights Reserved.